保定同硕模具制造有限公司注塑模具定制流程与精度控制要点解析
不少客户带着3D图纸来询价时,常会问同一个问题:同样的产品,为什么不同模具厂报出的价格和周期能差出30%以上?答案往往不在设备清单上,而藏在分型面处理、冷却水路排布和钢材热处理这些看不见的细节里。保定同硕模具制造有限公司:塑料模具加工,注塑模具定制,精密模具开模,模具配件维修,我们在这几个环节上有一套自己的控制逻辑。
从DFM分析到T1试模:定制流程的四个关键卡点
注塑模具定制绝不是“来图加工”那么简单。一套合格的定制流程,至少要在四个节点做强制校验:
- DFM可制造性分析——拔模斜度是否够、壁厚过渡是否均匀、进胶点位置会不会导致熔接痕出现在外观面
- 模流分析(Moldflow)——填充时间、保压曲线、翘曲变形量,这些数据直接决定后续改模次数
- 模具结构评审——滑块、斜顶、顶针排布是否干涉,水道与顶针是否冲突
- T1试模验证——首件尺寸报告与CAE模拟结果的偏差对比
很多小厂跳过模流分析直接开粗,结果T1试模时缩水率偏差超过0.5%,只能反复修模,交期反而更长。
精度控制的三个硬指标
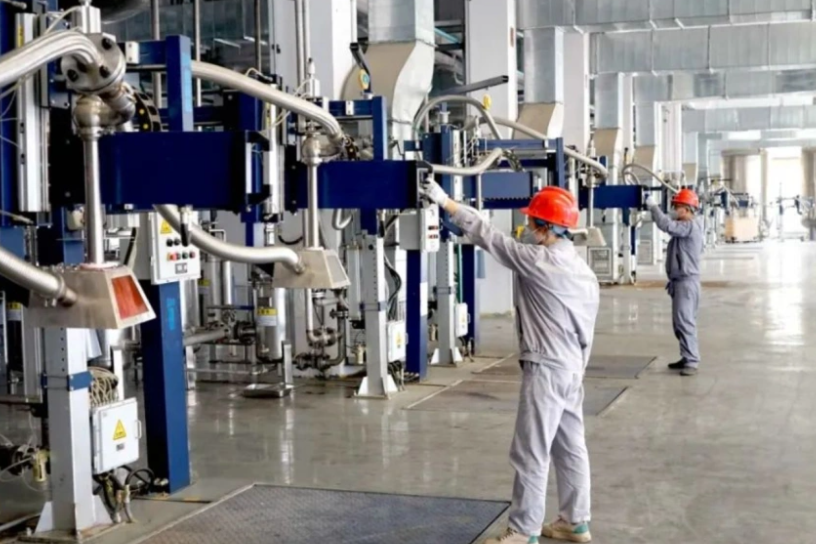
精密模具开模的精度,最终落在三个可量化的指标上:型腔尺寸公差通常控制在±0.01mm以内,分型面配合间隙不超过0.02mm,顶出系统同轴度误差小于0.015mm。保定同硕模具制造有限公司在加工环节采用三坐标测量仪做全尺寸检测,关键镶件还要经过二次元影像仪复检。
这里有个容易被忽略的点:钢材的热处理变形。NAK80预硬钢和718H在淬火后的尺寸变化趋势完全不同,如果加工时没有预留热处理余量,磨削后型腔尺寸就会超差。我们通常会在粗加工后留0.3-0.5mm余量,热处理后再精磨到位。
定制模具与标准模架的取舍逻辑
不是所有产品都值得开定制模架。日用品类、大批量生产的壳体件,用标准模架改制的综合成本更低;但涉及精密齿轮、光学透镜、薄壁医疗耗材,定制模架的刚性优势才能体现出来。保定同硕模具制造有限公司:塑料模具加工,注塑模具定制,精密模具开模,模具配件维修,我们一般建议客户在年产量超过50万件、或产品公差要求进入±0.02mm区间时,优先考虑定制方案。
模具交付不是终点。量产阶段的水路清洗、顶针润滑、排气槽清理,这些维护动作直接影响模具寿命。一套保养得当的注塑模,50万模次后型腔依然能保持出厂精度;反之,可能20万模次就出现飞边和拉伤。建议客户建立模具履历卡,每5万模次做一次预防性检修。